
Газосварка


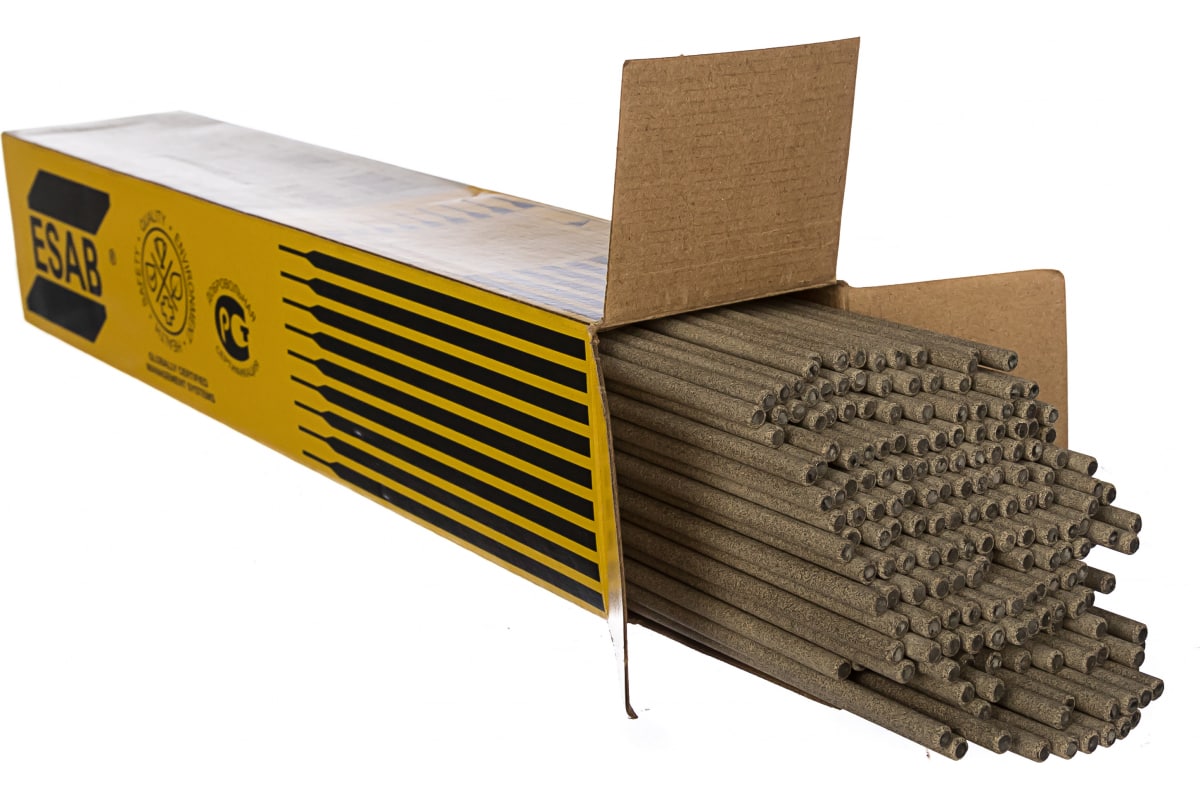
Электроды сварочные OK 46.00 (3.0х350 мм) ESAB 1 кг.
Электроды сварочные OK 46.00 (3.0х350 мм;) ESAB предназначены для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе обратной полярности и переменном токе. Обладают великолепными сварочно-технологическими характеристиками. Идеально подходят для сварки короткими швами, прихваток и сварки с периодическими обрывами дуги. Слабо чувствительны к ржавчине, грунтовке, цинковым покрытиям и другим загрязнениям поверхности изделий. Легко отделяют шлак и формируют гладкую поверхность наплавленного валика с плавным переходом к основному металлу.
790 ₽
Электроды сварочные OK 46.00 (4.0х450 мм) ESAB 1 кг.
Электрод ОК 46.00 ESAB предназначен для сварки методом MMA углеродистых конструкционных и судовых сталей. Сварка ведется во всех пространственных положениях. Работы следует проводить на постоянном токе обратной полярности и переменным током. Наплавленный металл образует ровный и высококачественный шов. Электрод широко применяется при сварке листов с гальваническим покрытием. Не чувствителен к ржавчине и поверхностным загрязнениям.
Параметры:
Предел текучести — 400 МПа;
Предел прочности — 510 МПа;
Относительное удлинение — 28%;
Ударная вязкость при 0°C — 70 Дж/см2;
Ударная вязкость при -20°C — 35 Дж/см2.
Химический состав наплавленного металла:
C: 0.08%;
Mn: 0.4%;
Si: 0.3%.
769 ₽
Электроды сварочные для чугуна d=3,0мм, пачка 3кг ЦЧ-4 СЗСМ
Электроды ЦЧ-4 СЗСМ предназначены для холодной сварки методом MMA деталей из высокопрочного чугуна с шаровидным графитом и серого чугуна
с пластинчатым графитом; для сварки поврежденных деталей и заварки дефектов в отливках из высокопрочного и серого чугуна и предварительной наплавки первых одного-двух
слоев на изношенные детали под последующую наплавку специальными электродами.
Сварка и наплавка ведется в нижнем и наклонном положениях. Работы следует проводить на постоянном токе обратной полярности.
Параметры:
Расход электродов на 1 кг наплавленного металла 1.7 кг;
Твердость наплавленного металла 160-190 НB;
Коэффициент наплавки 11 г/Ач.
Химический состав наплавленного металла:
C: <0.25%;
Mn: <2.5%;
Si: <0.8%;
V: 8.5-10.5%;
S: <0.04%;
P: <0.07%.
Рекомендуемое значение тока при соответствующем положении шва:
Нижнее: 65-80 А.
1 873 ₽
Электроды сварочные д/нержавеющей стали d=2мм,FOXWELD
Профессиональные сварочные электроды предназначены для сварки нержавеющих сталей сортов AISI: 301, 302, 304, 304L, 308, 308L.Наплавленный металл создаёт надёжное соединение у аустенитных сталей, стабилизированных ниобием (Nb) или титаном (Ti).Электроды содержат высокое процентное содержание хрома и никеля, что гарантирует повышенную коррозионную стойкость даже при нагреве шва при эксплуатации до 800 °C, стойкость к воздействую агрессивной кислотной среды сохраняется до 350 °C.При сварке дуга горит ровно и стабильно, образовавшейся шлак отделяется очень легко.Варить можно как на постоянном токе, так и на переменным, с минимальным напряжением холостого хода значением 50 Вольт.Электроды широко применяются в пищевой и химической отрасли, осуществляется сварка арматуры для высокотемпературного пара и ёмкостей, работающих под высоким давлением. Хорошие и коррозионностойкие швы получаются при сварке листов и изделий, подвергающихся агрессивному химическому воздействию. С Foxweld 308L можно работать и с деталями из литейных сплавов с повышенной коррозионной стойкостью.Электродами диаметром до 3,2 мм, включительно, можно осуществлять сварку во всех пространственных плоскостях, начиная с толщин 4 мм, можно работать только по «горизонту».
Тип электрода : 308L
Сопротивление разрыву, Н/мм2 : 570
Предел текучести, Н/мм2 : 420
Относительное удлинение, % : 45
Свариваемый материал : литейные и прокатные нержавеющие сплавы
Работа с специальными сплавами : нержавеющие с Ni (Ниобий), Ti (Титан)
Стойкость к окислению : до 800 °C
Стойкость к кислотам и межкристаллитной коррозии : до 350 °C
Напряжение холостого хода, В. : 50
58 ₽
Электроды Tsunami ОК-46 D3 (1кг)
Сварочные электроды с рутил-целлюлозным покрытием предназначены для сварки на всех типах и моделях сварочных аппаратов ММА, в том числе полупрофессиональных и бытовых, что без сомнения оценят, как профессионалы, так и начинающие сварщики.
Электроды предназначены для ручной дуговой сварки ответственных конструкций из углеродистых и низколегированных сталей с временным сопротивлением до 490 МПа. Сварка во всех пространственных положениях.
Особые свойства:
Позволяют выполнять сварку на предельно низких токах. Допускают сварку влажного, ржавого и плохо очищенного окислов и др. загрязнений металла.
Механические свойства наплавленного металла:
Предел текучести - 398,4 МПа;
Предел прочности - до 490 МПа;
Относительное удлинение – 34.3%;
Ударная вязкость KCU (t=20°С) - 135 Дж/см2.
Сушка (прокалка) 100-120°С, в течение 40-80 мин.
Сварочные электроды соответствуют:
ГОСТ 9466;
ГОСТ 9467;
ISО 9001/2015;
456 ₽
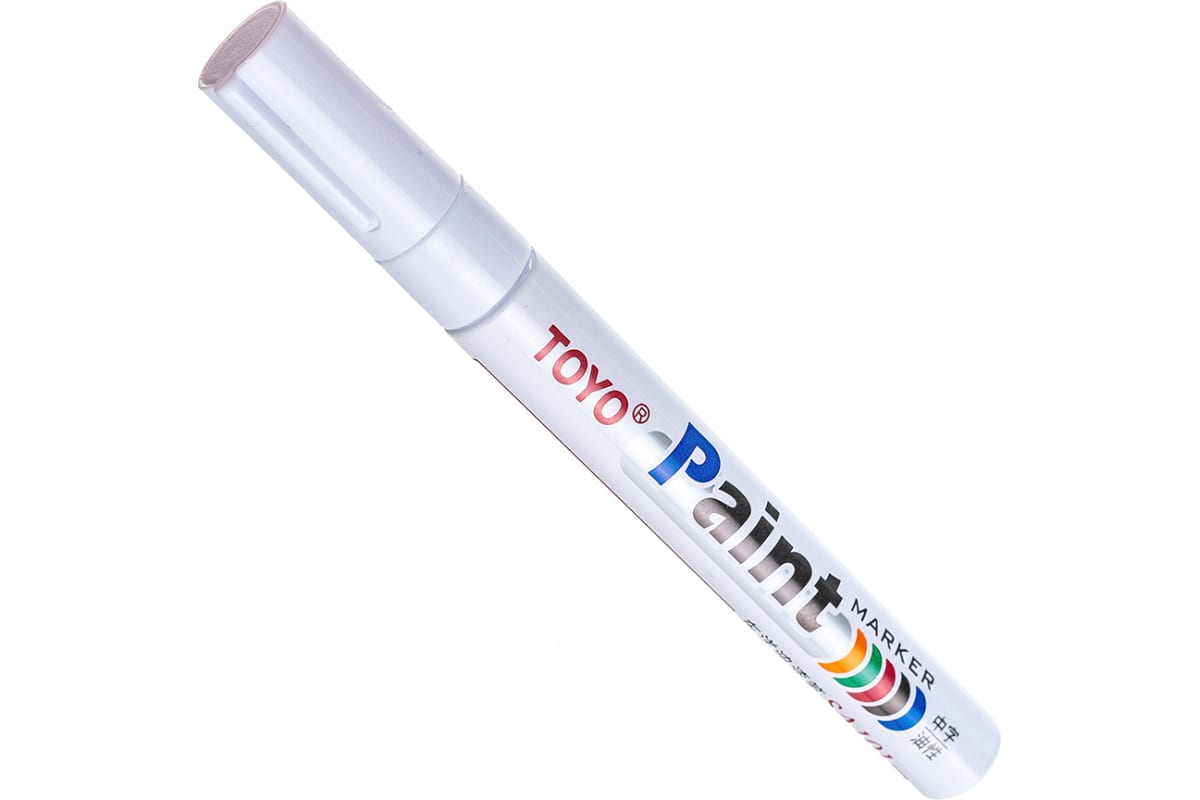
Маркер-краска Оберон SA1011 белый
Маркер-краска белый используется в основном по черному металлу (кроме нержавейки). Пишет практически на всех видах поверхностей. Чернила устойчивые к негативным факторам. Круглое перо толщиной 2-4 мм. Лакирующий эффект. Помповый с шариками для перемешивания чернил. Алюминиевый корпус. Применяется для письма на резине, пластике, стекле, металлу, а также жирных, пыльных, грязных поверхностях. Устойчив к кислотам, растворителям, механическому истиранию.
167 ₽

Магнитный уголок Optima T25LBS (12 кг)
Мощные магнитные держатели для сварки Optima T25 LBS для панелей, труб или других свариваемых частей. Позволяют производить точное выставление углов в процессе проведения сварочных работ, монтажа стальных конструкций. Подходит для любых работ с металлическими конструкциями и деталями. При помощи данных уголков можно выставить свариваемые детали под нужным углом и спокойно прихватить конструкцию. Больше не нужно будет просить помощи - благодаря магнитному фиксатору для сварки - весь процесс может выполнять один рабочий - что значительно упрощает процесс изготовления необходимой конструкции.
Max усилие, кг 12
Возможные углы удерживания: 30°,45°, 60°, 75°, 90°.135°
Max усилие, кг 12
Возможные углы удерживания: 30°,45°, 60°, 75°, 90°.135°
263 ₽
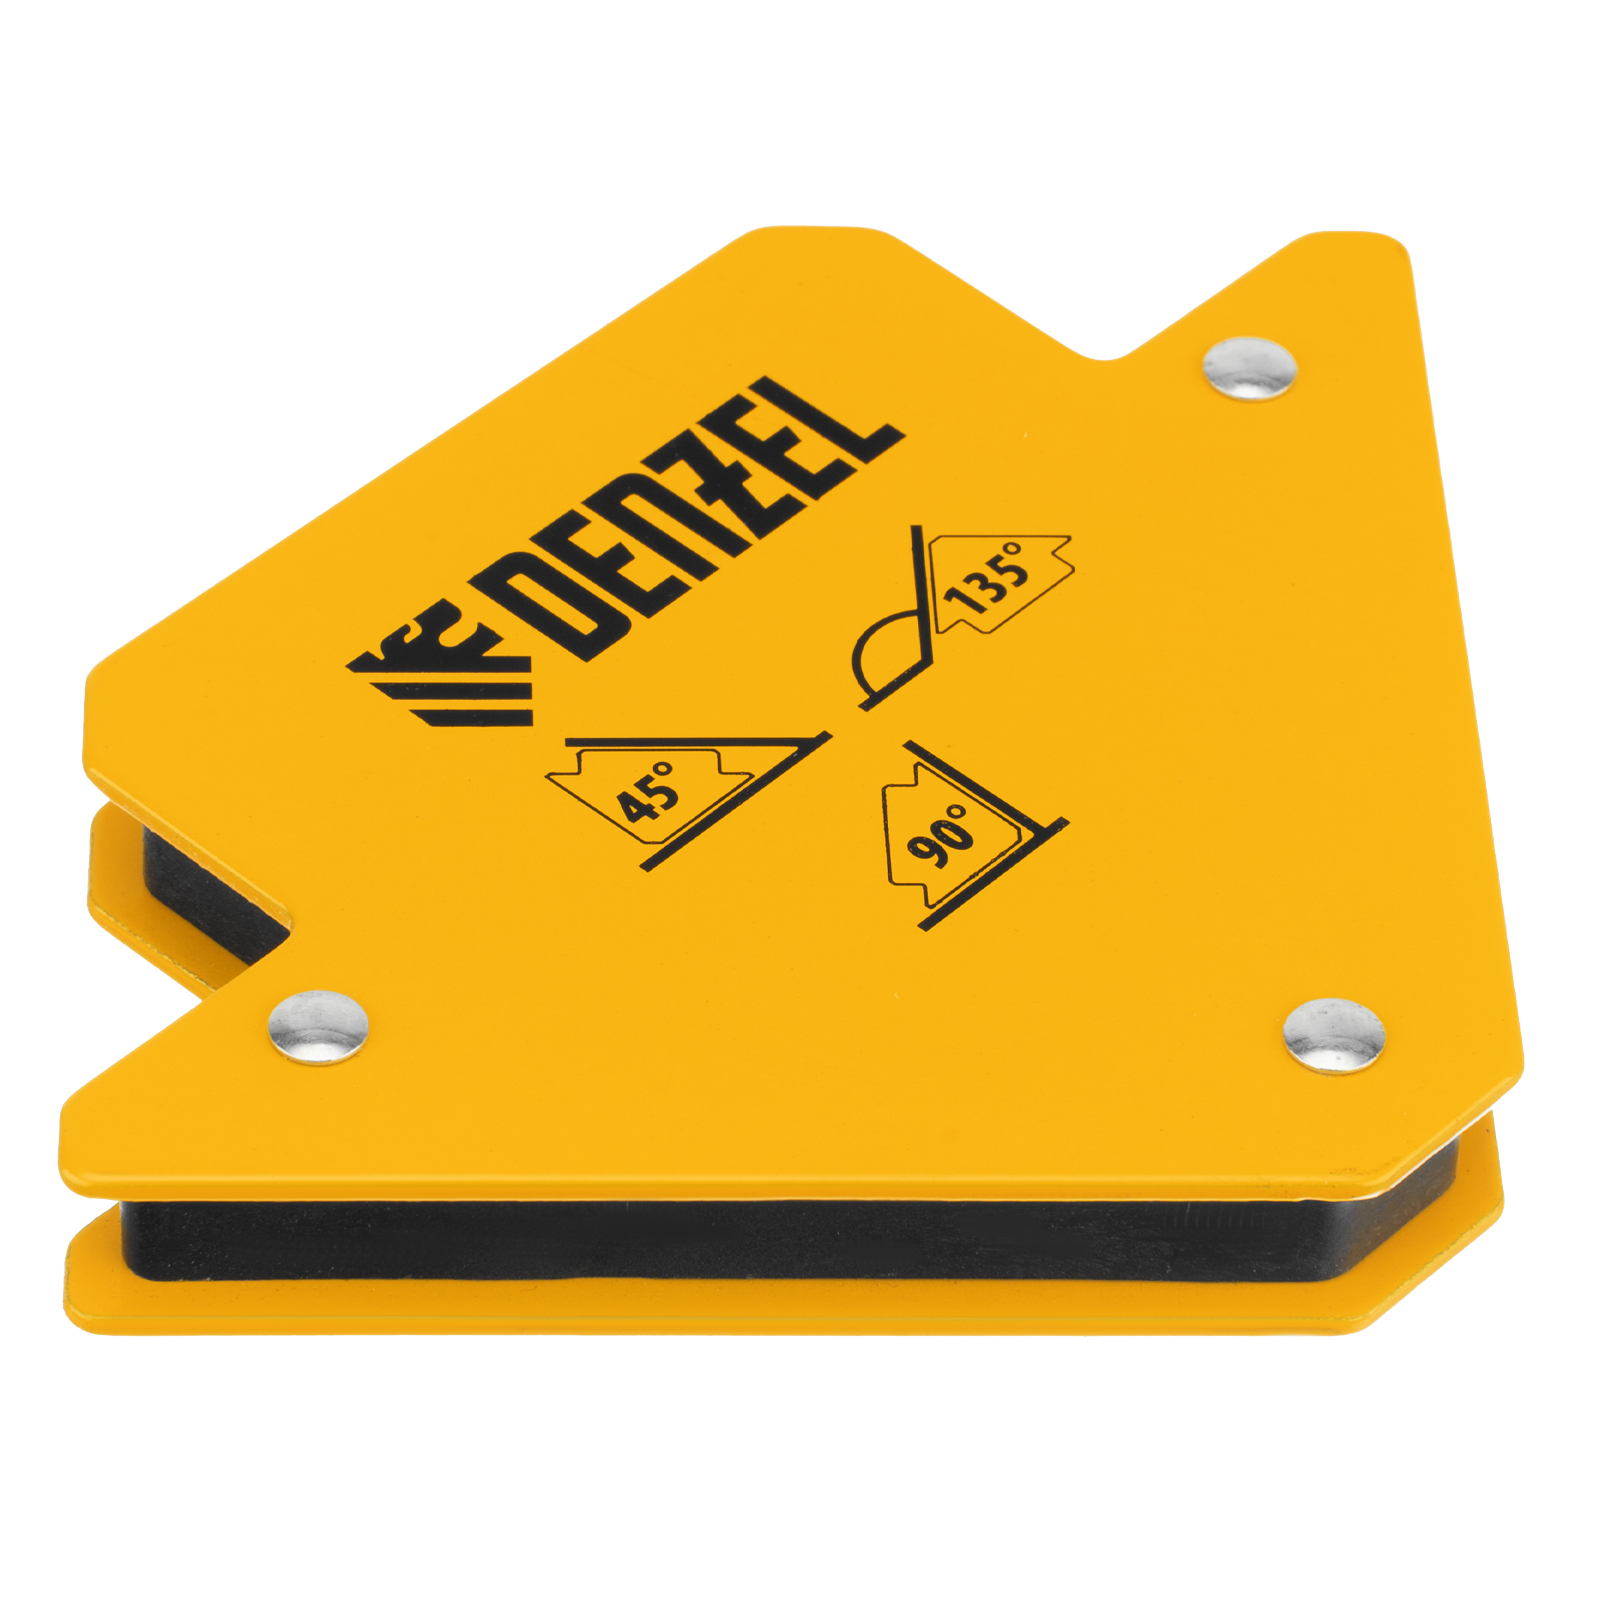
Фиксатор магнитный для сварочных работ, усилие 25 Lb Denzel
Магнитный фиксатор Denzel 25 LB значительно упрощает проведение сварочных и паяльных работ с металлическими профилями, уголками, трубами прямоугольной и круглой формы, пластинами и другим типом металла. Он позволяет быстро и легко зафиксировать конструкцию весом до 11 кг под необходимым углом и работать без риска ее падения или смещения.
Преимущества
Высокая эффективность — инструмент упрощает сварочный процесс, не требует особых усилий в использовании и надежно держит выставленные детали под самыми востребованными углами: 45, 90 или 135 градусов.
Износостойкий корпус — при высоких нагрузках и в случае падения фиксатора его стенки не деформируются и обеспечивают точную сборку деталей.
Универсальный размер 119 х 89 х 14 мм — фиксатор подойдет для соединения как крупных, так и небольших деталей без привлечения дополнительных зажимов и струбцин.
Простое и быстрое обслуживание — по окончании работ достаточно смахнуть налет с инструмента щеткой.
302 ₽
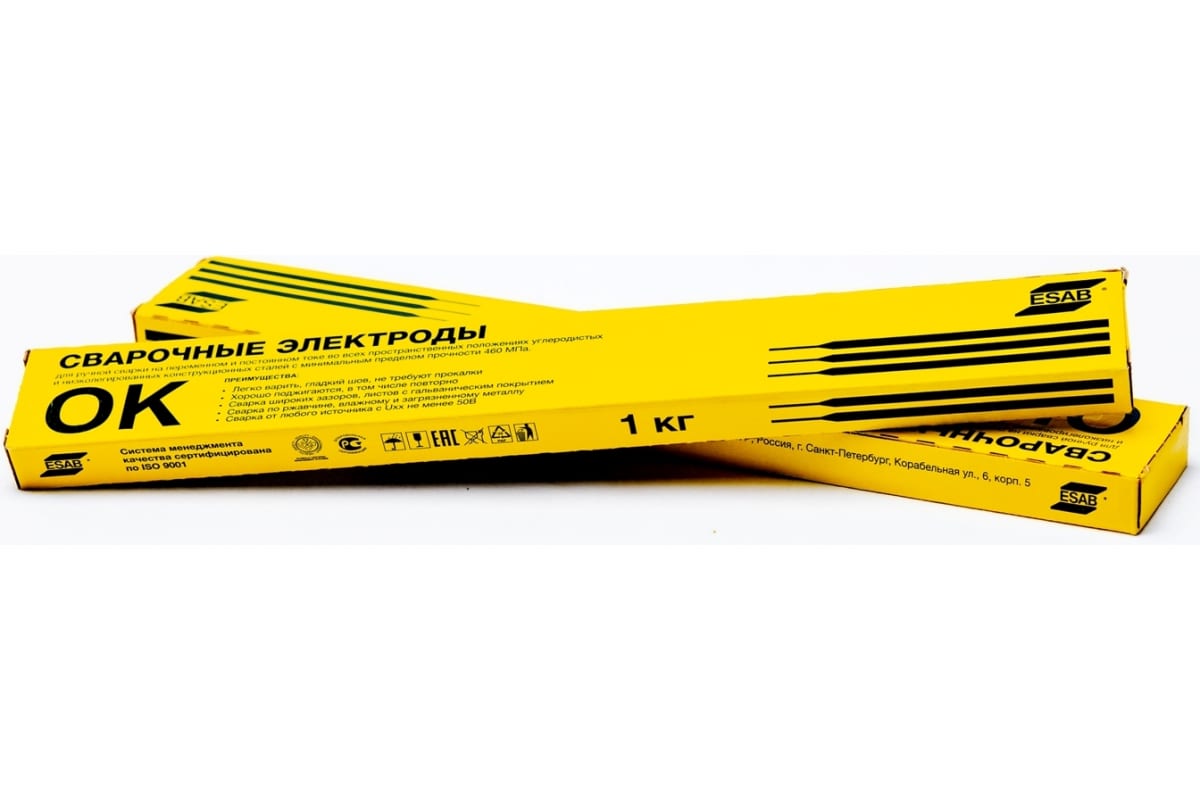
Электроды сварочные OK 46.00 (2.0х300 мм; 1 кг) ESAB
Электроды сварочные OK 46.00 (2.0х300 мм; 1 кг) ESAB 4600202WZ0 предназначены для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе обратной полярности и переменном токе. Обладают великолепными сварочно-технологическими характеристиками. Идеально подходят для сварки короткими швами, прихваток и сварки с периодическими обрывами дуги. Слабо чувствительны к ржавчине, грунтовке, цинковым покрытиям и другим загрязнениям поверхности изделий. Легко отделяют шлак и формируют гладкую поверхность наплавленного валика с плавным переходом к основному металлу.
Не требуют специальной очистки поверхности от ржавчины и других загрязнений.
Легкое отделение шлака.
Получение ровного гладкого валика.
Легкий поджиг (включая повторный).
Подходят для сварки короткими швами.
Позволяют сваривать тонкие материалы.
Применимы для сварки деталей с гальваническим покрытием.
1 171 ₽
Мелок тальковый сварщика 10 x 10 x 100 мм (лучше себя ведет на мокром)
Мелок сварщика тальковый применяется для разметки на металлических поверхностях, при монтажных и сварочных работах, раскройке металла, изготовлении металлических конструкций (но также может применяться и на каменной кладке, на дереве).
В отличие от мела - оставляет тонкие и четкие линии разметки, также тальковый мелок незаменим при работе на загрязненных, влажных, раскаленных поверхностях, не крошится в руке и во время нанесения пометок.
Маркировка требуется при:
- сварочных работах;
- газовой резке, раскройке металла;
- изготовлении металлоконструкций;
- монтажных работах.
Тальковый мелок выдерживает до +1530°С, не выгорает и не сдувается пламенем при работе с кислородными резаками.
48 ₽
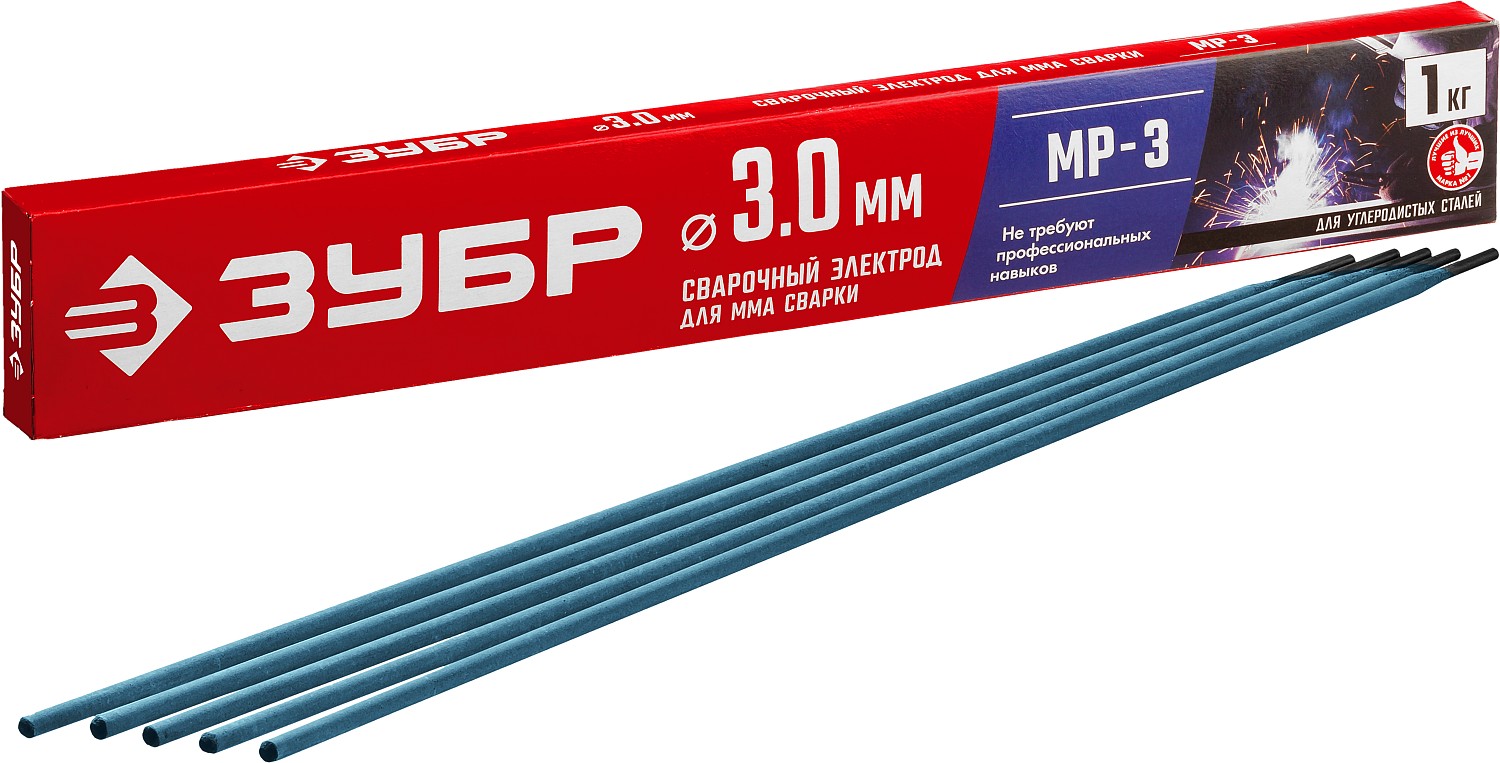
Электрод сварочный Д 3.0 х 350 мм, 1 кг, МР-3 рутиловый, ЗУБР
Изготовлены в РОССИИ на современном высокотехнологичном оборудовании по оригинальной технологии и рецептуре в соответствии с ГОСТ 9466-75
Преимущества
Обладают повышенной производительностью процесса сварки
Не требуют профессиональных навыков для применения
Использование
Для сварки ответственных конструкций из углеродистых низколегированных сталей на ММА сварочных инверторах переменным и постоянным током обратной полярности. Рекомендуется прокалка перед использованием: +160-180С на 1 час.
Свариваемый материал Углеродистые стали
Предел прочности, Мпа 480
Режим сварочного тока, А 80-140
Напряжение холостого хода, не менее, В 65
492 ₽
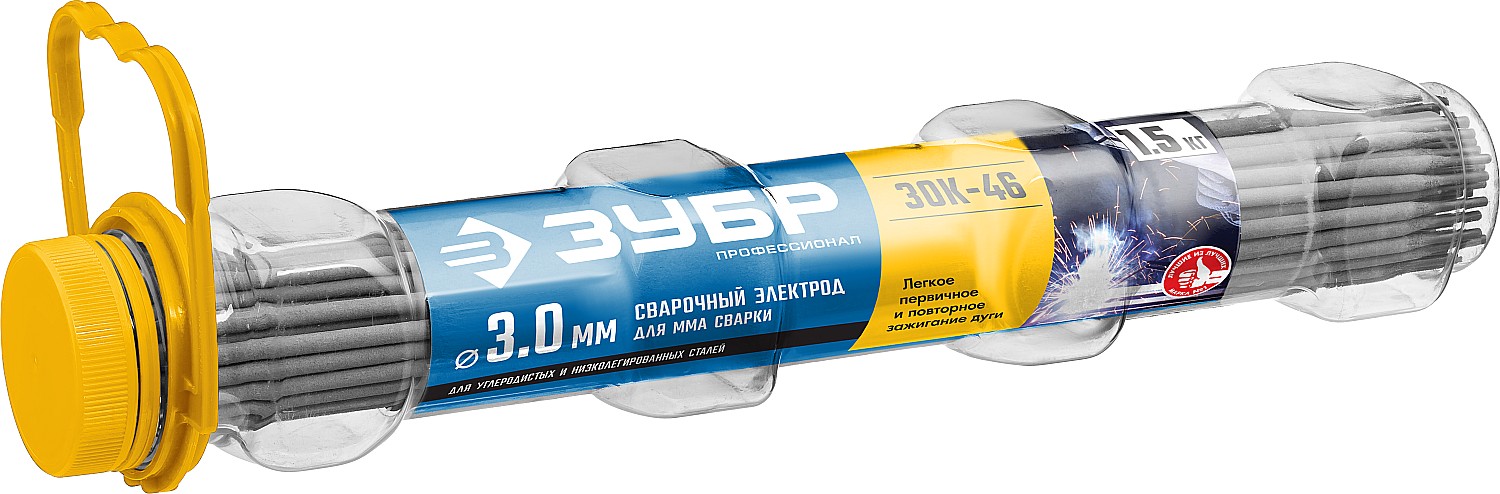
Электроды ЗОК-46 Ф3,0Х350мм.д/ММА 1кг ЗУБР
Изготовлены в РОССИИ на современном высокотехнологичном оборудовании по оригинальной технологии и рецептуре в соответствии с ГОСТ 9466-75
Преимущества
Обепечивают качественную сварку на малых сварочных токах
Быстрый розжиг дуги на низком напряжении холостого хода
Использование
Для сварки углеродистых низколегированных сталей на ММА сварочных инверторах переменным или постоянным током любой полярности. Рекомендуется прокалка перед использованием: +120-160С на 1 час.
Свариваемый материал Углеродистые стали
Предел прочности, Мпа 510
Режим сварочного тока, А 80-130
Напряжение холостого хода, не менее, В 50
663 ₽
Электроды УОНИ 13/55 3мм Tsunami
Электроды TSUNAMI марки УОНИ 13/55 (вид покрытия — основное)
Электроды марки УОНИ 13/55 предназначены для ручной дуговой сварки ответственных конструкций и трубопроводов из углеродистых и низколегированных сталей, когда к металлу сварных швов предъявляются повышенные требования по пластичности и ударной вязкости, особенно при работе в условиях пониженных температур, а также особенно если необходимо обеспечить высокую стойкость сварных соединений против горячих трещин. Широко применяются в мостостроении и производстве сосудов, работающих под давлением. Сварка во всех пространственных положениях, кроме вертикального сверху вниз постоянным током обратной полярности.
Особые свойства:
Электроды обеспечивают получение металла шва с высокой стойкостью к образованию кристаллизационных трещин и низким содержанием водорода.
Пространственные положения швов при сварке:
нижнее, угловое, горизонтальное, потолочное
Механические свойства металла шва не менее:
Временное сопротивление разрыву, МПА более 510
Предел текучести, МПА ≥420 УОНИ 13/55 PLUS
Относительное удлинение, % ≥25
Химический состав наплавленного металла %:
Углерод, С ≤ 0,09
Марганец, Mn 1,10-1,50
Кремний, Si 0,40-0,70
Сера, S ≤ 0,020
Фосфор, P ≤ 0,030
Ударная вязкость Дж/см2
При температуре +20°C (KCU) 180
При температуре -20°C (KCV) 47
387 ₽
Электроды Tsunami ОК-46 D4 (1кг)
Сварочные электроды с рутил-целлюлозным покрытием предназначены для сварки на всех типах и моделях сварочных аппаратов ММА, в том числе полупрофессиональных и бытовых, что без сомнения оценят, как профессионалы, так и начинающие сварщики.
Электроды предназначены для ручной дуговой сварки ответственных конструкций из углеродистых и низколегированных сталей с временным сопротивлением до 490 МПа. Сварка во всех пространственных положениях.
Особые свойства:
Позволяют выполнять сварку на предельно низких токах. Допускают сварку влажного, ржавого и плохо очищенного окислов и др. загрязнений металла.
Механические свойства наплавленного металла:
Предел текучести - 398,4 МПа;
Предел прочности - до 490 МПа;
Относительное удлинение – 34.3%;
Ударная вязкость KCU (t=20°С) - 135 Дж/см2.
Сушка (прокалка) 100-120°С, в течение 40-80 мин.
Сварочные электроды соответствуют:
ГОСТ 9466;
ГОСТ 9467;
ISО 9001/2015;
Электроды предназначены для ручной дуговой сварки ответственных конструкций из углеродистых и низколегированных сталей с временным сопротивлением до 490 МПа. Сварка во всех пространственных положениях.
Особые свойства:
Позволяют выполнять сварку на предельно низких токах. Допускают сварку влажного, ржавого и плохо очищенного окислов и др. загрязнений металла.
Механические свойства наплавленного металла:
Предел текучести - 398,4 МПа;
Предел прочности - до 490 МПа;
Относительное удлинение – 34.3%;
Ударная вязкость KCU (t=20°С) - 135 Дж/см2.
Сушка (прокалка) 100-120°С, в течение 40-80 мин.
Сварочные электроды соответствуют:
ГОСТ 9466;
ГОСТ 9467;
ISО 9001/2015;
453 ₽
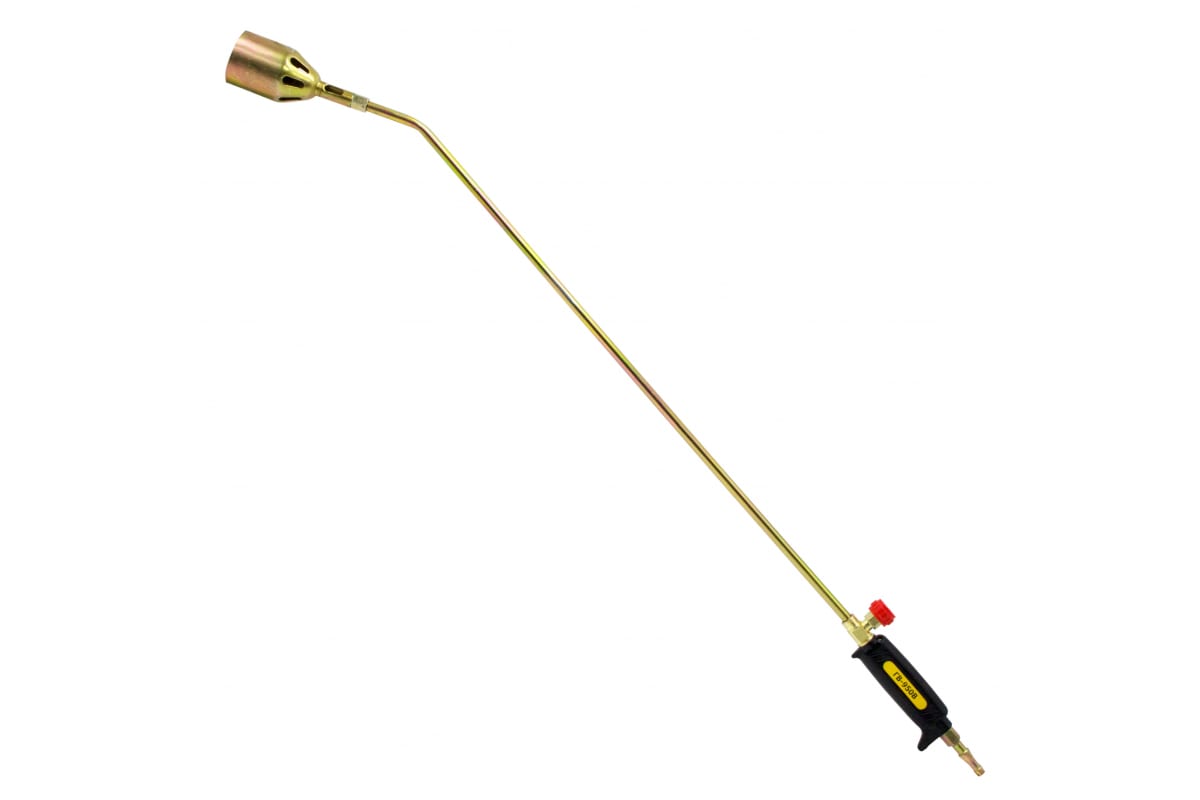
Горелка кровельная(газовозд.)ГВ-950В вентиль/OPTIMA/N2103/т.торг
Газовоздушная горелка Optima ГВ-950В N2103 предназначена для нагрева изделий из черных и цветных металлов, неметаллических материалов, а также для оплавления поверхности битумного рулонного материала при производстве гидроизоляции. Применяется для нагрева при сгибе пластмассовых труб, сушке железобетонных панелей, литейных форм, кирпичной кладки и других работ. В качестве горючего газа применяется пропан-бутановая смесь.
Основные параметры горелок соответствуют требованиям ГОСТ 29091 «Горелки ручные газовоздушные инжекторные». Конструктивные особенности инжектора обеспечивают оптимальную скорость истечения горючего газа, повышая мощность горелки.
Рабочий газ
пропан
Серия
ГВ
Диаметр ниппеля раб. горючее
6/9
Количество сменных наконечников в комплекте
1 шт
Вес нетто
0.5 кг
Габариты без упаковки
950x140x50 мм
1 560 ₽
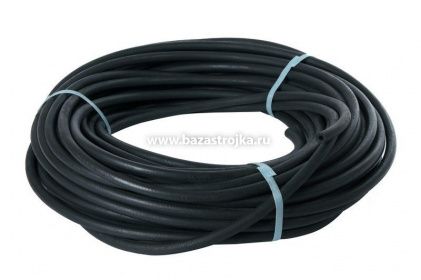
Рукав кислородный Д-9 мм Р=20 атм (кл. III) 1 м
Рукава резиновые для газовой сварки и резки металлов ГОСТ 9356-75.
Рукава резиновые напорные с нитяным каркасом, применяются для подачи под давлением ацетилена, городского газа, пропана, бутана, жидкого топлива и кислорода к приборам для газовой сварки и резки металлов. Работоспособны в районах с умеренным климатом при температуре окружающего воздуха от -35°С до +70°С.
Рукава резиновые напорные с нитяным каркасом, применяются для подачи под давлением ацетилена, городского газа, пропана, бутана, жидкого топлива и кислорода к приборам для газовой сварки и резки металлов. Работоспособны в районах с умеренным климатом при температуре окружающего воздуха от -35°С до +70°С.
142 ₽
Показать ещё
Товар добавлен в корзину

Название товара
Описание товара
1999 ₽
1999 ₽